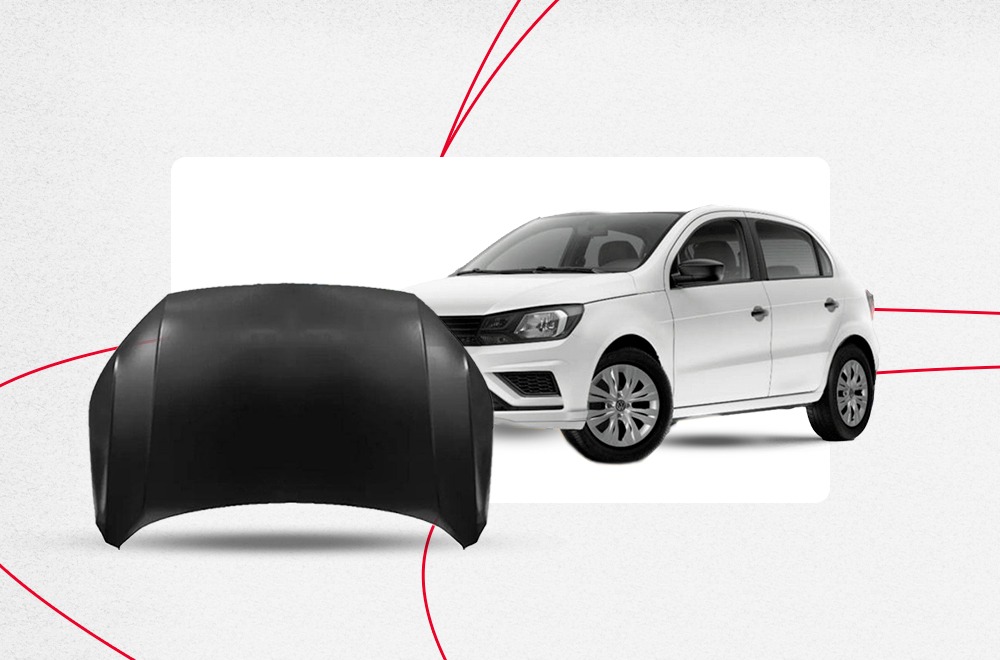
Um capô que fecha desalinhado, um para-lama que empena na primeira montagem, pontos de ferrugem aparecendo poucos meses depois da entrega ao cliente final. Esses problemas raramente nascem na oficina. Eles nascem muito antes, na bobina de aço que deu origem à peça. A qualidade da lataria automotiva é definida na escolha da matéria-prima, na espessura da chapa e no tratamento de superfície aplicado antes de a peça sequer chegar à embalagem.
Para distribuidores, logistas e seguradoras, entender essa cadeia deixou de ser assunto técnico e passou a ser questão comercial. Peça devolvida gera custo de frete, retrabalho, reserva de veículo estendida e desgaste na relação com a oficina. Por isso vale olhar com atenção o que está por trás de uma peça de reposição estampada.
O que define a qualidade da lataria automotiva?
Lataria de qualidade é aquela que reproduz o comportamento da peça original em três frentes. Primeiro, geometria fiel, garantindo encaixe correto nos pontos de fixação e folgas uniformes com as peças vizinhas. Segundo, resistência mecânica compatível com o projeto do veículo, para que a peça se deforme de forma previsível em caso de novo impacto. Terceiro, durabilidade contra corrosão, mesmo em regiões litorâneas ou de clima úmido.
Nenhuma dessas três frentes se resolve apenas com um bom ferramental. Uma matriz precisa, alimentada com chapa fora de especificação, entrega peça fora de tolerância. O aço define o quanto o material escoa durante a estampagem, o quanto ele retorna elasticamente depois de conformado e como se comporta a solda ou o rebite na montagem. É a partir dessa base que todo o resto se sustenta.
Espessura e tipo de chapa influenciam resistência e durabilidade
A espessura da chapa é o parâmetro mais fácil de manipular para reduzir custo, e também o mais silencioso. Uma redução de poucos décimos de milímetro em um painel de capô parece irrelevante na descrição do produto, mas altera de forma significativa a rigidez à flexão. O resultado prático aparece no manuseio, com peças que amassam ao serem apoiadas, e na operação, com capôs que vibram em velocidade ou que abrem com folga irregular.
O tipo de aço importa tanto quanto a espessura. Peças externas de lataria exigem aços de estampagem profunda, com baixo teor de carbono e alta conformabilidade, capazes de acompanhar raios pequenos sem trincar nem enrugar. Elementos estruturais, como almas de para-choque e travessas, pedem aços de maior resistência mecânica para absorver energia de impacto sem colapsar antes do previsto. Entidades técnicas como a WorldAutoSteel documentam como a indústria combina diferentes famílias de aço em uma mesma carroceria, cada uma com função específica.
Quando a peça de reposição ignora essa lógica e usa uma chapa genérica para tudo, o comportamento muda. Componentes que deveriam deformar ficam rígidos, componentes que deveriam resistir cedem cedo. Nada disso é visível na prateleira, mas fica evidente no primeiro reparo mais exigente.
Cada lote de aço tem variações de limite de escoamento. Em processos controlados, essas variações são acompanhadas por certificado de material e compensadas no ajuste da prensa. Sem esse controle, o retorno elástico oscila de lote para lote e a mesma matriz passa a gerar peças com medidas diferentes. É a origem daquele problema clássico em que uma unidade encaixa perfeitamente e outra, do mesmo código, exige puxar, forçar ou alargar furos.
Proteção anticorrosiva e pintura KTL na vida útil da peça
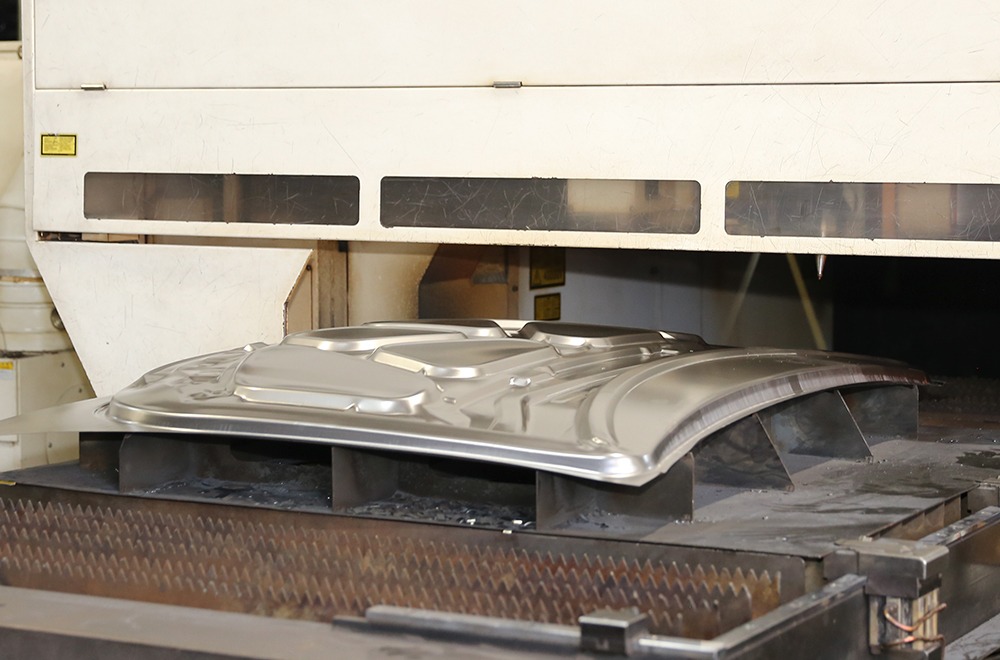
Chapa de aço nua começa a oxidar em contato com umidade. Por isso a proteção de superfície é parte do produto, não um acabamento estético. A pintura KTL, também chamada de cataforese, aplica o primer por eletrodeposição, com a peça imersa em banho e submetida a corrente elétrica. O revestimento se deposita de forma uniforme em toda a superfície, inclusive em cavidades internas, bordas dobradas e regiões de difícil acesso que uma pintura convencional a pistola não alcança.
Essa uniformidade é o que garante barreira contínua contra corrosão. Justamente nas bordas e no interior das nervuras é que a umidade se acumula e a ferrugem começa. Antes do banho, o pré-tratamento faz a diferença, com desengraxe, fosfatização e enxágues que preparam a superfície para a ancoragem do primer. Etapa de pré-tratamento encurtada resulta em aderência fraca, e o revestimento se desprende em placas quando a oficina lixa a peça para preparar o acabamento.
Vale reforçar um ponto pouco comentado no balcão. O KTL é primer de proteção, não pintura final. A peça precisa receber preparação e camada de acabamento na oficina. O que um KTL bem executado entrega é tempo de estoque sem oxidação, base estável para o repintura e proteção nas áreas internas que nunca serão pintadas depois de montadas.
Por que a economia na matéria-prima aparece depois
Cortar custo no aço gera ganho imediato no preço de venda e passivo diferido no pós-venda. A sequência é previsível. Primeiro vem o problema dimensional, com folgas desiguais e furos que não coincidem. Depois vem o empeno, porque a peça mais fina não sustenta a própria geometria durante o transporte e a montagem. Por último vem a corrosão, que só se manifesta meses depois, quando o veículo já rodou, passou por chuva e lavagens.
Para quem revende, esse último estágio é o mais caro. A reclamação chega tarde, já sem margem, e recai sobre a reputação do distribuidor, não sobre quem produziu a peça.
Há ainda o custo invisível da mão de obra. Um para-lama que exige duas horas extras de ajuste consome o valor economizado na compra. Em oficinas que trabalham com tabela de tempo de reparo definida por seguradora, esse desvio corrói diretamente o resultado do serviço.
A escolha do aço se conecta ao encaixe e à segurança
Peças de lataria participam do comportamento do veículo em colisão. Almas de para-choque, painéis frontais e reforços trabalham como elementos de absorção de energia, com deformação programada em sequência. Substituir esses componentes por versões com resistência mecânica diferente altera a forma como a estrutura reage no impacto seguinte.
O encaixe também é assunto de segurança. Capô com trava desalinhada é risco de abertura em movimento. Para-lama fora de geometria interfere no curso da roda e no posicionamento de faróis. Ou seja, precisão dimensional não é preciosismo de qualidade, é condição de funcionamento do veículo reparado.
Como avaliar uma peça de reposição antes de comprar?
Alguns critérios simples ajudam a separar produto com engenharia de produto sem especificação.
- Existe informação sobre espessura e tipo de aço utilizado, ou apenas a descrição genérica de aço.
- O fabricante trabalha com certificado de matéria-prima e rastreabilidade de lote.
- A proteção é por KTL com pré-tratamento completo, ou apenas primer aplicado por pistola.
- A peça é fornecida com gabarito dimensional validado, com controle por amostragem na produção.
- A embalagem protege bordas e superfícies críticas, evitando empeno e riscos no transporte.
- O acabamento das bordas e dos furos é limpo, sem rebarba nem repuxo visível.
Vale também observar a consistência entre unidades. Peças de processo controlado se repetem. Duas unidades do mesmo código devem apresentar o mesmo peso aproximado, a mesma rigidez ao toque e o mesmo padrão de revestimento.
É por essa razão que fabricantes que atendem também mercados de exportação e programas de montadora tendem a operar com padrões mais rígidos. A exigência externa obriga documentação, repetibilidade e controle, e esse mesmo processo beneficia quem compra reposição no mercado interno.
Se você distribui peças de colisão e quer entender a especificação de material dos capôs, para-lamas e painéis que oferece ao seu cliente, fale com o time da Centauro Auto Parts e converse sobre chapa, proteção anticorrosiva e controle dimensional aplicados à sua linha de produtos.